

En transportør som leverer en ny enhet hvert 40. sekund kan ikke støtte en stasjon hvor arbeidet tar 70 sekunder. Køen vokser, operatøren begynner å haste, og feilraten følger med i løpet av et skift. Det misforholdet, ikke merket på transportbåndet, er det som oftest dømmer et samlebånd som så bra ut på papiret. Den nyttige måten å tenke på en samlebånd for transportbånd er som produksjonslinjens metronom: den setter tempoet hver stasjon jobber etter, absorberer tidsforskjellene mellom stasjoner og presenterer hvert produkt i en høyde og orientering folk faktisk kan bygge på. Spesifiser disse tre jobbene riktig, og de fleste transportbåndtyper vil fungere bra. Få dem feil og ingen ekstra linjelengde vil lagre tidsplanen.
Hva en samlebånd for transportbånd faktisk kontrollerer
Det første tallet som skal rettes er takttid: hvor ofte en ferdig enhet må forlate linjen for å møte etterspørselen. Hvis et skift må produsere 480 enheter på åtte timer, skylder linjen én enhet hvert minutt. Med en pallestigning på 1,5 meter er transportørens gjennomsnittlige transporthastighet 1,5 m/min, et tall som motordrevne systemer kan holde innenfor nær toleranse ved bruk av en variabel frekvensomformer. Hver stasjon oppstrøms og nedstrøms staber, verktøy og tider seg selv mot den rytmen.
Den andre jobben er buffering. Ingen to stasjoner tar nøyaktig samme tid, så en godt planlagt linje bygger korte akkumuleringssoner mellom dem, og lar en langsom stasjon fungere mens transportøren holder ferdige deler bak seg i stedet for å skyve dem inn i albuene til operatøren.
Den tredje er ergonomi. Arbeidshøyde, festevinkel og om en del kan stoppes, roteres eller snus på stasjonen bestemmer tretthet over et åtte timers skift. Disse tre funksjonene – pacing, buffering, presenting – er grunnen til at det bevegelige samlebåndet knapt har endret seg i prinsippet siden Model T-chassiset gikk gjennom 45 stasjoner på omtrent 93 minutter; bare nøyaktigheten av pacingen har blitt bedre. For en fyldigere behandling av gevinsten, se denne oversikten over fordelene med et samlebåndstransportørsystem.
Tilpasse transportbåndstypen til arbeidet
De fleste monteringstransportører er bygget av standardmoduler med tilpassede funksjoner lagt til, så den virkelige avgjørelsen er hvilken familie av transportbånd som passer til produktet. Båndtransportører er standard for små deler og ømfintlige overflater: lasten hviler på en kontinuerlig overflate, rammen kan være lavprofilert, hastighetene er enkle å trimme, og støyen forblir lav. Deres svakhet er akkumulering - et standardbelte fortsetter å bevege seg, så deler hoper seg opp med mindre du legger til stoppere eller sensorer.
Rullebaner passer til alt med fast, flat bunn: kasser, brett, paller og maskinerte hus. Gravity-versjoner holder manuelle plukkestasjoner billige og stillegående; drevne akkumuleringsversjoner deler linjen inn i soner som går, stopper eller holder uavhengig, slik de fleste pallebaserte samlebånd puster. Avveiningen er kontakt: Rullestigningen må samsvare med lasten, vanligvis med minst tre til fire valser under den korteste gjenstanden til enhver tid.
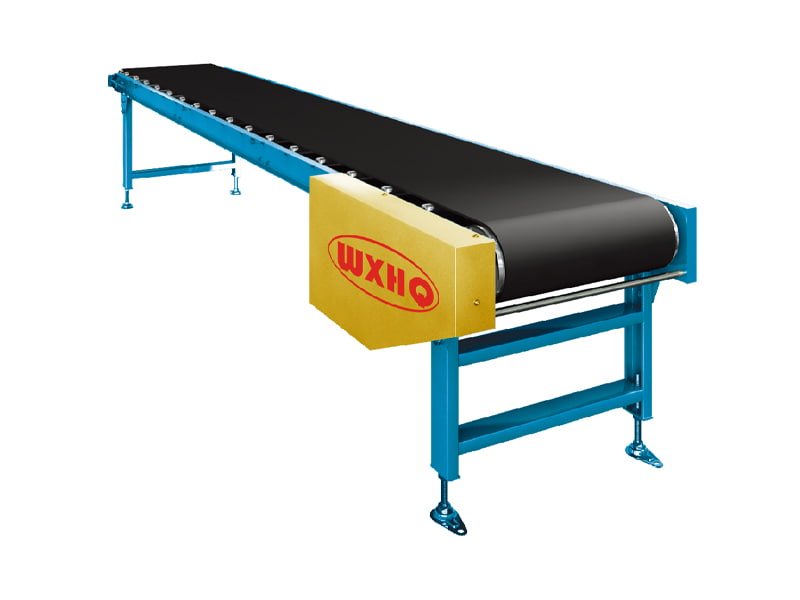 Standard båndtransportører for lette laster Standard båndtransportøren flytter gjenstander under 100 kg eller pulver og granulært materiale jevnt og stille, med båndalternativer som PVC, PU og PTFE. Etter at rullebaner håndterer flatbunnet last, dekker belter de lettere, uregelmessige gjenstandene kan ikke rullene. Se produkt →
| Transportør type | Passer best til | Hvordan det går, fungerer | Hovedbegrensning |
|---|---|---|---|
| Belte | Små deler, myk eller delikat bunn | Kontinuerlig eller indeksert beltehastighet | Ingen innebygd akkumulering |
| Akkumulerende rulle | Paller og totes med fast flat bunn | Soner kjører, stopper eller holder uavhengig | Kontakt og rullebestigning betyr noe |
| Tyngdekraftsrulle eller hjul | Manuelle plukkestasjoner, korte trekk | Operatørtempo, ingen kjøring | Hastighet kun satt av skråning og avstand |
| Lamellkjede | Tunge eller uregelmessige produkter på inventar | Armatur går med kjedet | Inventar øker verktøykostnaden |
| Dobbel hastighet kjede | Gratis paller med stopp-og-kjør-stasjoner | Paller beveger seg raskere enn kjettingen og stopper uten å stoppe linen | Pall og stopperutstyr kreves |
Kjedetransportører: Fiksturer, paller og Stop-and-Go-logikk
To kjedefamilier dominerer monteringsarbeidet der belter og ruller går tom for svar.
Lamellkjede for armaturbygde produkter
Motorer, girkasser, pumper og lastede hus er tunge, oljete og sjelden flatbunnede. En lamellkjede gir dem en kontinuerlig stål- eller plastplattform, og fiksturene boltes direkte til kjedet, slik at produktet beveger seg, stopper og overføres uten å bli løftet. Resultatet er en stabil arbeidsflate i fast høyde, og det er grunnen til at lamelltransportører er vanlige ved sluttmontering av apparater, motorsykler og småmotorer.
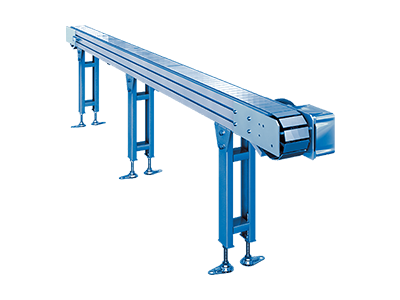 Slat Top kjedetransportører for tung montering Lamellkjedetransportører gir en kontinuerlig stål- eller plastplattform der fikstur bolter seg direkte på kjedet, og holder tunge, oljete, ujevne produkter stabile i en fast arbeidshøyde. Dette gjør dem godt egnet for sluttmontering av apparat og motor. Se produkt →
Dobbelhastighetskjede for gratis paller
En dobbelthastighets kjedetransportør bærer arbeidsstykkepaller på ruller som dreier seg flere ganger raskere enn kjedet under dem, så et lett trykk fra operatøren glir pallen til en komfortabel arbeidsstilling. Ved en stopper stopper pallen mens kjettingen fortsetter å løpe under den, noe som betyr at hver stasjon kan stoppe, holde og slippe uavhengig uten å stoppe linen. Denne stopp-og-gå-uavhengigheten er akkurat det elektronikk og apparatets sluttmontering trenger, og det pares naturlig med heiser, dreieskiver og smelter sammen mellom parallelle linjer.
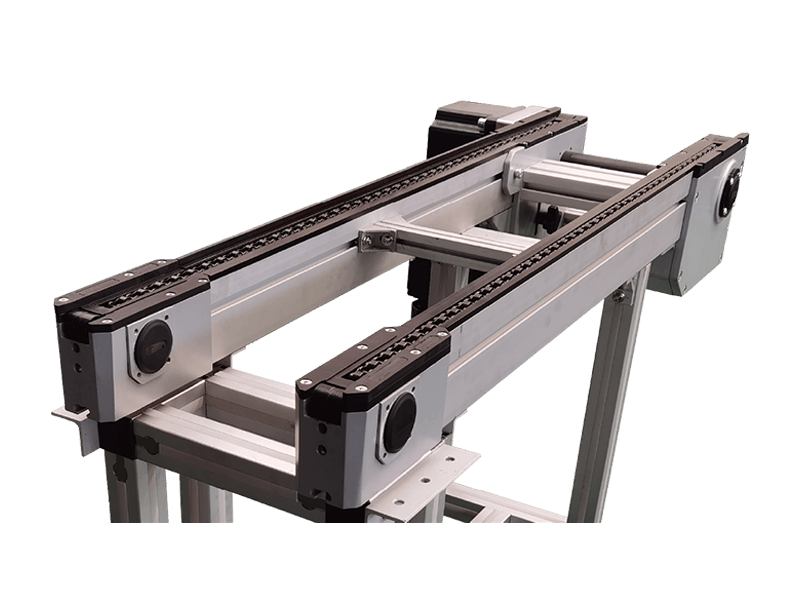 Dobbel hastighet kjedetransportører Kjedetransportører med dobbel hastighet bærer arbeidsstykkepaller på ruller som kjører flere ganger raskere enn kjedet, slik at operatørene enkelt kan gli paller. Hver stasjon kan stoppe, holde og frigjøre uavhengig, noe som passer til elektronikk og apparatets samlebånd. Se produkt →
Spesifikasjonsdetaljer som avgjør dag-to ytelse
Når typen er valgt, skiller fem detaljer en linje som går fra en som trenger konstant oppmerksomhet:
- Takt tid og pallestigning, så transporthastighet og bufferlengder beregnes i stedet for å gjette.
- Produktdata, inkludert vekt, dimensjoner, bunngeometri og temperatur, fordi en myk pose, en rund støping og en stiv tote trenger forskjellige kontaktflater.
- Stasjonslisten, som viser hvilke operasjoner som krever at produktet stoppes, roteres, løftes eller snus.
- Akkumuleringspunkter og bufferdybde mellom stasjoner, dimensjonert fra målt stasjonstidsvariasjon i stedet for gjennomsnitt.
- Miljø og sertifiseringer: vaskeområder krever ruller i rustfritt stål, elektronikklinjer trenger ESD-sikre overflater, og malings- eller løsemiddelområder krever eksplosjonssikkert sertifisert utstyr.
To av disse fortjener ekstra oppmerksomhet. Hastighetsregulering er ikke bare et topptall; drevet må holde hastigheten jevnt ettersom lasten endrer seg, fordi en rullebane som vandrer eller vibrerer under hastighetsjustering vil også vandre på stasjonene. Og i ethvert område der brennbare damper er tilstede - malingverksteder fremfor alt - spesifiser sertifiserte eksplosjonssikre transportører. Utstyr som EETI-sertifiserte rullebaner finnes nettopp for disse sonene, og å akseptere usertifiserte enheter er det en samsvarsrisiko snarere enn en besparelse.
Hvor kjøpere blir tatt ut
De tilbakevendende feilene er uglamorøse. Kjøpere spesifiserer lengde og bredde og glemmer bunngeometrien, for så å oppdage at vakuumformede skuffer ikke vil kjøre på ruller. De planlegger rette løp i detalj og behandler svinger, løft og sammenslåinger som ettertanker, selv om overføringer forårsaker flere stopp per meter enn noen rett seksjon. De hopper over pallgrensesnittspørsmålet – hvem designer pallen og hvilken toleranse plasseringsflatene har – og betaler for det når inventar fra en leverandør og stasjonsverktøy fra en annen ikke stemmer overens. De glemmer også reservedeler: ruller, kjeder og drivenheter slites, så en leverandør som kan sende reservedeler til din region er verdt mer enn et marginalt lavere pristilbud.
Spesifisert i den rekkefølgen – tempo først, produkt nummer to, buffering og miljø tredje – blir et samlebånd for transportbånd forutsigbart produksjonsutstyr i stedet for et spill. Hvis du skal avgrense en linje, send stasjonsliste, produkttegninger og måltakttid til produsenten og be om valg av transportbånd og oppsett skriftlig. Du kan se gjennom fabrikken, sertifiseringer og hele produktutvalget på Om Wuxi Huiqian Logistics Machinery siden før du ber om et tilbud.


